
- بيت
- منتجات
- معلومات عنا
- حل
- يدعم
- فيديو
- المدونات
- اتصل بنا
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-16 المنشأ:محرر الموقع


يمثل شراء ماكينة تعبئة العلب نفقات رأسمالية كبيرة لأي منشأة تصنيع. غالبًا ما يركز مديرو المصانع على السرعات النظرية القصوى لتبرير هذا الاستثمار الضخم مقدمًا. ومع ذلك، فإن هذا التركيز الضيق يأتي بنتائج عكسية بشكل روتيني بمجرد وصول الآلات إلى أرضية الإنتاج. يواجه المشترون باستمرار معضلة صعبة اليوم. ويجب عليهم الموازنة بين متطلبات الإنتاجية القوية والواقع المادي القاسي لمواد التعبئة والتغليف غير المثالية. إن تجاهل تقلب المواد الطبيعية يؤدي حتماً إلى اختناقات كارثية عندما تحاول الآلات السريعة معالجة الفراغات المموجة غير المتناسقة. هدفنا هو إصلاح هذا الانفصال التشغيلي. نحن نهدف إلى تزويد فرق العمليات والمشتريات بإطار عمل ملموس وقابل للتنفيذ. سوف تكتشف بالضبط كيفية تقييم مواصفات المعدات المعقدة بشكل صحيح. سنوضح لك كيفية إعطاء الأولوية لفعالية المعدات الشاملة (OEE) على مقاييس الذروة المضللة. وأخيرًا، سوف تتعلم استراتيجيات مجربة للتخفيف من مخاطر التكامل المكلفة قبل التوقيع على أمر الشراء.
غالبًا ما يقوم المهندسون بتقييم معدات التعبئة والتغليف باستخدام الحد الأقصى النظري. يدرج المصنعون معدل دورة محددًا في كتيباتهم. يمثل هذا الرقم قدرة التشغيل الجاف للآلية نفسها. ويفترض وجود ظروف مثالية، وعدم وجود عيوب في المواد، وتدفق المنتج دون انقطاع. تحكي السرعة التشغيلية قصة مختلفة تمامًا. إنه يقيس الإنتاجية المستدامة باستخدام منتجات حقيقية معبأة في علب كرتونية حقيقية. عند تقييم الخيارات، يجب عليك فحص مقاييس سرعة آلة تعبئة العلب بعناية. إن سرعات التشغيل الجاف لا تعني شيئًا إذا كانت الآلة تتعطل باستمرار على أرضية الإنتاج.
لا يمكنك النظر إلى آلية التعبئة بمعزل عن غيرها. إن التعامل مع المنتجات الأولية يملي سقف الإنتاج الحقيقي الخاص بك. يجب أن تقوم أنظمة التغذية بتجميع المنتجات وتوجيهها وتجميعها بشكل لا تشوبه شائبة. إذا كانت الذراع الآلية تقوم بتعبئة 60 حالة في الدقيقة، ولكن المحول المنبع يجمع فقط 40 حالة تحميل في الدقيقة، فإن السرعة القصوى لديك هي 40. غالبًا ما تؤدي مناطق التراكم عند المنبع إلى إنشاء عنق الزجاجة الفعلي. أنت بحاجة إلى مزامنة سلسة بين تسليم المنتج الأساسي ومحطة تركيب العلبة.
يجب على مديري المصانع تحويل تركيزهم بعيدًا عن الحالات الخام في الدقيقة (CPM). تعتبر فعالية المعدات الشاملة (OEE) بمثابة المقياس النهائي للنجاح. النظر في حقيقة رياضية بسيطة. إن الآلة التي تعمل بكفاءة 95% عند 30 تكلفة في الدقيقة تنتج باستمرار بضائع تامة الصنع أكثر من الآلة التي تعمل بكفاءة 70% عند 40 تكلفة في الدقيقة. تولد الآلة الأبطأ والموثوقة للغاية مخرجات يمكن التنبؤ بها. إنه يقلل من إجهاد المشغل ويمنع المجاعة المكلفة في اتجاه مجرى النهر.
يجب عليك إنشاء خطوط أساس واقعية للسرعة بناءً على بنية الماكينة. تدعم التصميمات الميكانيكية المختلفة بطبيعتها معدلات الإنتاج المختلفة. تتعامل آلات الحركة المستمرة مع سرعات أعلى بكثير من أنظمة الحركة المتقطعة. تتميز أنظمة التحميل العلوي والتحميل الجانبي والالتفافي بحدود تشغيلية مميزة.
| نطاق السرعة النموذجي (CPM) | لنوع التصميم المعماري | هو الأنسب لعلب كرتون الإنتاج القياسية | لنوع الحركة |
|---|---|---|---|
| تحميل جانبي متقطع | 15 - 35 | الكراتين، الصناديق الصلبة، المنتجات المحظورة | البدء والتوقف |
| تحميل علوي آلي | 20 - 50 | الحقائب المرنة، والأشياء الحساسة، والزجاجات | اختيار متعدد المحاور |
| التفاف مستمر حولها | 40 - 75+ | علب كبيرة الحجم، ومرطبانات، وكتل صلبة | التدفق المستمر |
يتصرف الورق المقوى المموج كمواد حية. يتفاعل بقوة مع التغيرات البيئية داخل منشأتك. تتسبب الرطوبة وتقلبات درجات الحرارة وظروف التخزين غير المناسبة في المستودعات في تشوه الفراغات الموجودة في اللوحة. هذا التزييف يلحق الضرر بالمعدات الآلية. لوحة ملتوية تقاوم أكواب الفراغ المصممة لسحبها من المجلة. يمسك بالأدلة المعدنية أثناء مرحلة التركيب. إن تشغيل المواد الملتوية من خلال محطة التركيب السريعة يضمن حدوث انحشار متكرر وفقدان اللقطات.
التصميم الهيكلي للوحة يحدد أيضًا الأداء. تستجيب ملفات الناي المختلفة، مثل المزامير B وC وE، بشكل مختلف للضغط الميكانيكي. يوفر الفلوت الإلكتروني سطحًا أكثر نعومة، مما يسمح للأكواب المفرغة بإنشاء أختام قوية. تتطلب ألواح الفلوت C السميكة محاريث ميكانيكية أكثر عدوانية لطي اللوحات بشكل صحيح. المحتوى العالي المعاد تدويره يزيد من تعقيد الأمور. الألياف المعاد تدويرها أقصر وأضعف. إنها تطرح الغبار في الأنظمة الهوائية وتمزق بسهولة تحت التوتر الميكانيكي. دمج يتطلب آلة تعبئة العلب عالية السرعة رقابة صارمة على جودة الكرتون المضلع.
تمثل تفاوتات الأبعاد عقبة كبيرة أخرى. لدى مصنعي الصناديق دائمًا هامش خطأ بسيط في عمليات القطع واللصق. ومع ذلك، تعمل أدوات تعبئة الحالات الآلية دون أي تسامح مع الفروق الشديدة. يتسبب الاختلاف في جزء من البوصة في مفصل الشركة المصنعة في تركيب الصناديق خارج المربع. تجبر خطوط النتيجة المنحرفة الأذرع الميكانيكية على ممارسة ضغط غير متساوٍ. عند السرعات البطيئة، قد تقوم الآلة بإدخال صندوق غير كامل عبر النظام. عند السرعات العالية، تسبب هذه الاختلافات الطفيفة اختناقات كارثية.
تؤثر طريقة الختم التي اخترتها بشكل كبير على بصمة الماكينة وسرعتها. عادةً ما تختار بين الغراء الساخن والشريط الحساس للضغط. تتطلب المادة اللاصقة المذوبة بالحرارة أوقات ضغط محددة ومحددة رياضيًا. يجب أن يعالج الغراء قبل فتح اللوحات. إذا قمت بتشغيل الجهاز بشكل أسرع، فإن الحالة تقضي وقتًا أقل في قسم الضغط. للحفاظ على سرعات عالية مع الذوبان الساخن، يجب عليك إطالة قسم الضغط في الماكينة فعليًا. يتجنب ختم الشريط مشكلة وقت الضغط هذه، لكن رؤوس الشريط تتطلب تغييرات متكررة في اللفة، مما يؤثر على OEE.
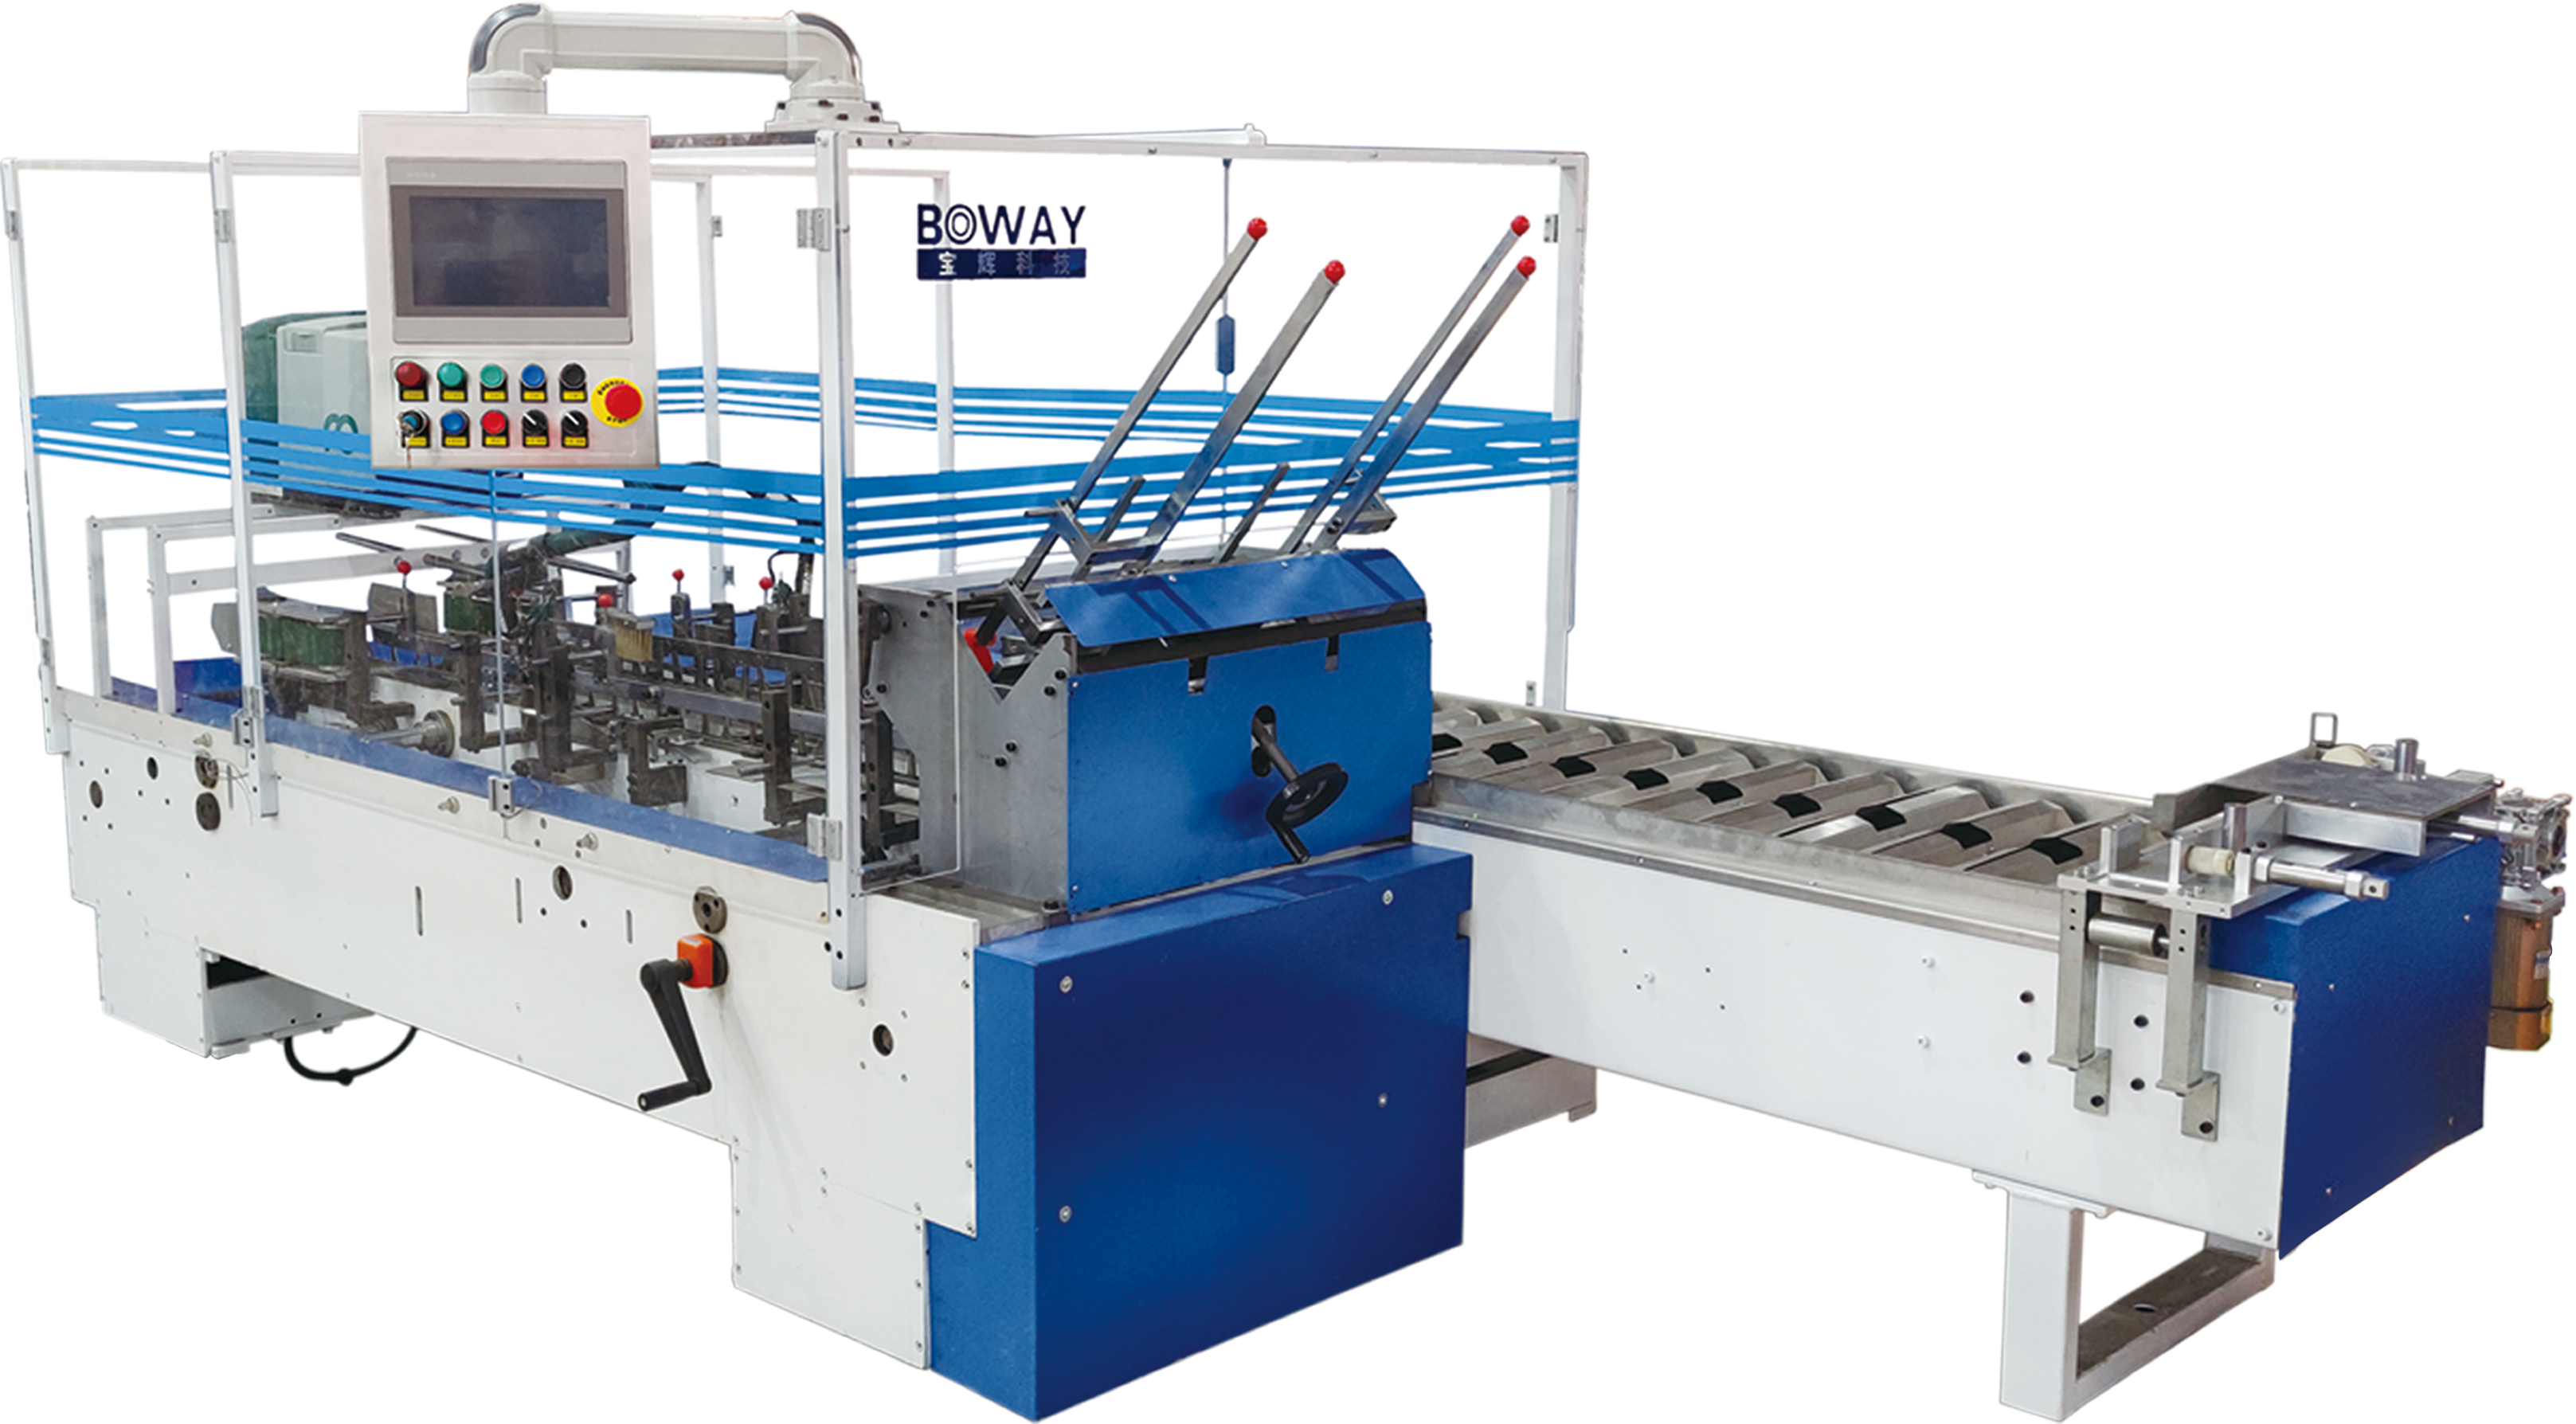
يواجه كل مهندس تعبئة قرارًا تجاريًا أساسيًا. يجب عليك الاختيار بين خطوط الإنتاج المخصصة ومرونة التنسيقات المتعددة. تعمل الأجهزة المخصصة على تشغيل SKU واحد. إنها تتميز بأدلة ميكانيكية ثابتة، وملامح مؤازرة محسنة، وإطارات صلبة. إنها توفر أعلى إنتاجية وموثوقية لا تصدق. تتعامل الآلات متعددة التنسيقات مع أحجام الصناديق المختلفة وتكوينات المنتج. إنها توفر مرونة حيوية لـ SKU، ولكنها تعمل بسرعات أساسية أقل. تعمل الأجزاء المتحركة الإضافية والقضبان القابلة للتعديل على تقليل الصلابة الميكانيكية المطلوبة لتحقيق أقصى سرعة.
يجب عليك تحليل اقتصاديات التحولات بعناية. عندما يقوم المشغلون بإيقاف الماكينة لضبط القضبان وتبديل أدوات التفريغ، فإنك تفقد وقت الإنتاج المربح. التحولات المتكررة تدمر التحول OEE. تكافح الشركات المصنعة الحديثة فترة التوقف هذه من خلال المطالبة بتغييرات أقل للأدوات. يستخدم المشغلون مقابض سريعة التحرير بدلاً من الشدات. تستخدم الأنظمة المتقدمة تعديلات تعتمد على المؤازرة. يؤدي الضغط على زر واحد إلى إعادة التوجيه تلقائيًا. إن الترقية إلى آلة تعبئة العلب عالية السرعة ومتعددة الاستخدامات والمجهزة بتعديلات مؤازرة تضمن تكرارًا دقيقًا بين الدُفعات.
تقع العديد من فرق المشتريات في فخ "المواصفات الواسعة". إنهم يكتبون طلبات عروض الأسعار التي تتطلب قطعة واحدة من المعدات للتعامل مع نطاقات المنتجات الضخمة والمتناقضة. إنهم يريدون آلة واحدة لتعبئة شاشات عرض صغيرة جاهزة للبيع بالتجزئة وصناديق شحن كبيرة الحجم. إن فرض هذا الطيف الشديد يعرض تصميم الماكينة للخطر. يتطلب آليات تلسكوبية معقدة. تعمل هذه الآليات على إدخال الاهتزاز وزيادة معدلات الخطأ. يمكنك تحقيق كفاءة إجمالية أفضل من خلال شراء جهازين محسّنين بدلاً من جهاز هجين شديد الاختراق.
تصبح عيوب الكرتون البسيطة بمثابة استنزاف مالي كبير بسرعات عالية. يلتقط الغطاء الملتوي قليلاً المستشعر، مما يؤدي إلى حدوث خطأ فوري. قد تستمر كل توقفات صغيرة هذه لمدة 30 ثانية فقط، ولكنها تتراكم بسرعة. خمسون توقفًا صغيرًا خلال نوبة عمل مدتها ثماني ساعات يمكن أن تقضي على هامش الربحية لديك. يشعر المشغلون بالإحباط أثناء إزالة حالات الانحشار البسيطة باستمرار. غالبًا ما يقومون بتقليل سرعة الماكينة يدويًا لتحقيق الاستقرار في الخط، مما يبطل تمامًا الغرض من شراء معدات عالية السرعة.
تؤدي الأبعاد غير المتوافقة مباشرة إلى انكماش شديد للمنتج. عندما يدخل صندوق خارج المربع إلى محطة التحميل، تكون الفتحة أصغر من المتوقع فعليًا. يقوم كبش التحميل بإجبار المنتجات الأساسية على الدخول في هذه المساحة المقيدة على أي حال. يسبب تحميل القوة الغاشمة هذا ضررًا فوريًا. تنفجر الأكياس الأولية، وتتجعد الصناديق الكرتونية، وتتحطم الزجاجات داخل الجهاز. تفقد كلاً من المنتج الأساسي الباهظ الثمن والمواد المموجة.
يؤدي دفع الورق المموج ذو الجودة الرديئة عبر الآلات الحساسة إلى تسريع التآكل الميكانيكي. تعمل مولدات التفريغ وقتًا إضافيًا في محاولة لسد الألواح المسامية والمغبرة المعاد تدويرها. تتحمل الأسطوانات الهوائية مقاومة مفرطة عند طي اللوحات القاسية والمسجلة بشكل غير صحيح. تسحب المحركات المؤازرة تيارًا أكبر لدفع الصناديق الملتوية عبر قضبان التوجيه الضيقة. يؤدي هذا الجهد الزائد المستمر إلى فشل المكونات مبكرًا. ترتفع تكاليف الصيانة بشكل كبير حيث تقوم باستبدال الأجزاء باهظة الثمن قبل فترة طويلة من دورة حياتها المقصودة.
تبدأ عمليات الشراء الناجحة بوثيقة أساسية داخلية صارمة. يجب عليك تحديد معايير النجاح بوضوح قبل الاتصال بأي شركة مصنعة للمعدات الأصلية (OEM). لا تقم فقط بإدراج التكلفة المستهدفة لكل ألف ظهور. تحتاج إلى تحديد نسب الهدر المقبولة لكل نوبة عمل. قم بتوثيق الحد الأدنى المطلق لهدف OEE المقبول. حدد بالضبط عدد التغييرات التي تتوقع إجراؤها يوميًا. تمنع المعايير الداخلية الواضحة البائعين من بيع ميزات لا تحتاج إليها.
عند تدقيق الموردين، استجواب تكنولوجيا تغذية الكرتون الخاصة بهم على وجه التحديد. المجلة هي العنصر الأكثر أهمية في الجهاز بأكمله. اسأل عما إذا كانوا يستخدمون موجزات المجلات النشطة أو السلبية. تستخدم الأنظمة النشطة أحزمة مدفوعة لدفع المكدس للأمام بسلاسة. تعتمد الأنظمة السلبية على الجاذبية، والتي تفشل عند التعامل مع الألواح الملتوية. اطلب مراقبة إيجابية للكرتون طوال عملية التركيب. لا ينبغي للآلة مطلقًا أن تحرر قبضتها على الكرتون منذ لحظة خروجها من المجلة حتى يتم إغلاقها بالكامل.
يحمي بروتوكول اختبار قبول المصنع (FAT) الصارم استثمارك. لا تسمح مطلقًا لمصنعي المعدات الأصلية (OEM) باختبار الجهاز باستخدام لوحات عينات مثالية وأصلية يقدمها المورد المحلي الخاص بهم. يجب عليك شحن درجاتك المموجة بالضبط إلى منشأة الاختبار الخاصة بهم. قم بتوريد المواد من الموردين المحددين الذين تستخدمهم في العمليات اليومية.
إذا كان الجهاز يواجه صعوبة في التعامل مع أسوأ الحالات الفارغة المقبولة أثناء FAT، فسوف يفشل فشلاً ذريعًا في بيئة الإنتاج الفعلية لديك.
تعتمد سرعة الإنتاج الحقيقية بشكل كامل على تناسق الكرتون. لا يمكن للآلة أن تعمل إلا بالسرعة التي تسمح بها اللوحة المموجة. معدلات الدورة النظرية لا تعني شيئًا إذا كانت اللوحة الخاصة بك ملتوية أو غبارًا أو وصلت بتفاوتات أبعاد فضفاضة. يضمن تحديد أولويات OEE حصولك على مخرجات متسقة ويمكن التنبؤ بها بدلاً من التحولات الفوضوية المليئة بالاختناقات.
يتطلب النشر الناجح توافقًا عميقًا عبر أقسام متعددة. يجب أن تنظر فرق المشتريات إلى ما هو أبعد من التكاليف الرأسمالية الخام. يجب على مهندسي التعبئة والتغليف تصميم علب كرتونية قوية تتحمل المعالجة الآلية. يجب على فرق العمليات فرض بروتوكولات تخزين صارمة وضمان الجودة للمواد الواردة.
اتخذ إجراءً فوريًا قبل إرسال طلب عرض أسعار المعدات التالي. قم بمراجعة جودة الورق المموج الحالية على الأرض اليوم. قم بقياس فروق الأبعاد الفعلية لإمدادات الصندوق الموجودة لديك. حدد الأبعاد الدقيقة لكل SKU تنوي تشغيله. إن تقديم هذه البيانات الواقعية إلى مصنعي المعدات الأصلية يضمن لك شراء آلة قادرة على تحقيق نجاح تشغيلي حقيقي.
ج: تعمل آلات الحركة المتقطعة القياسية عادةً ما بين 10 إلى 25 حالة في الدقيقة (CPM). إنهم يستخدمون آليات البدء والتوقف المثالية للتعامل الدقيق مع المنتج. تستخدم الأنظمة عالية السرعة تقنية الحركة المستمرة، مثل آلات تعبئة العلب الملتفة. تحقق هذه الآلات بسهولة ما بين 40 إلى 75+ CPM لأن المنتج والكرتون لا يتوقفان أبدًا عن الحركة أثناء مرحلتي التركيب والختم.
ج: تمنع الألواح الملتوية أكواب التفريغ من تحقيق إغلاق محكم، مما يتسبب في سقوط الفراغات. تعتبر الألواح ذات المحتوى الثقيل المعاد تدويره مسامية وضعيفة، وتتمزق بسهولة تحت الضغط الميكانيكي. تجبر خطوط النتيجة الضعيفة الصناديق على التركيب خارج المربع، مما يؤدي إلى حدوث أخطاء في أجهزة الاستشعار، والاختناقات الميكانيكية، ووقت التوقف الطويل.
ج: رغم أن الاختلافات الكبيرة في الحجم ممكنة من الناحية الفنية، إلا أنها تتطلب أجزاء تحويل معقدة ومتعددة المحاور. تعمل هذه المرونة الواسعة على تقليل صلابة الماكينة بشكل عام وتقليل سرعة التشغيل القصوى. فهو يزيد بشكل كبير من وقت التوقف عن العمل، مما يقلل من OEE الخاص بك. عادة ما يكون شراء آلات مخصصة للاختلافات الكبيرة في الحجم أكثر كفاءة.
ج: تقترح معايير الصناعة استهداف 80% إلى 85% من OEE لخطوط التعبئة الآلية المعقدة. تشمل العوامل التي تسحب هذا الرقم إلى الأسفل تغييرات SKU المتكررة، والاختناقات الطفيفة من المواد المموجة غير المتناسقة، وتأخيرات المشغل، وتجويع المنتج في المنبع.


