
- بيت
- منتجات
- معلومات عنا
- حل
- يدعم
- فيديو
- المدونات
- اتصل بنا
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-23 المنشأ:محرر الموقع


إن الفجوة بين السرعة القصوى النظرية للشركة المصنعة والإنتاج الفعلي لأرضية المتجر تخلق صداعًا هائلاً. غالبًا ما تعتمد فرق المشتريات في حساباتها على القدرات الاسمية المتفائلة. ويؤدي هذا الخطأ إلى نماذج منحرفة بشدة للعائد على الاستثمار. ينتهي بك الأمر إلى شراء معدات تحويل متوقعًا حجمًا كبيرًا ولكنك لا تجدها على الأرض بشكل كبير. وعلينا أن نسد هذه الفجوة. توفر هذه المقالة لمهندسي المشتريات والإنتاج إطارًا شفافًا وقائمًا على الواقع. نحن نهدف إلى استبدال مطالبات البائعين ذات الحالة المثلى ببيانات ثابتة. سوف تتعلم كيفية حساب مخرجات آلة إعادة لف الرقائق الحقيقية بدقة . سنقوم بتحليل المتغيرات الأساسية مثل أوقات الدورة، والقيود المادية، ومنحنيات التسارع. سترى أيضًا كيف تؤثر فعالية المعدات بشكل مباشر على التوقعات النظرية. وأخيرًا، نوضح بالضبط كيفية فحص مطالبات البائع قبل الانتهاء من عملية الشراء.
لا يمكنك تقييم المعدات بناءً على سرعتها القصوى فقط. الآلة التي تعمل بسرعة 300 متر في الدقيقة لا تنتج 300 متر من المنتج النهائي كل دقيقة. الثواني غير المنتجة تتراكم بسرعة. للعثور على قدرتك الحقيقية، يجب عليك تحليل الدورة الميكانيكية الكاملة.
نبدأ بتحديد المتغيرات الأساسية. تمثل سرعة الويب (V) سرعة الجري بالأمتار في الدقيقة. يحدد طول اللفة (L) طول منتجك النهائي بالأمتار. يمثل وقت التغيير (Tc) وقت عدم التشغيل بين اللفات النهائية، ويتم قياسه بالثواني. أنت بحاجة إلى هذه الأرقام الثلاثة لحساب دورتك الأساسية.
أولاً، قم بحساب وقت التشغيل لكل لفة (Tr). هذا هو الوقت الذي تقضيه الآلة في سحب المواد بنشاط. استخدم هذا التسلسل البسيط:
بعد ذلك، احسب إجمالي وقت الدورة. يمكنك ببساطة إضافة وقت التشغيل (Tr) إلى وقت التغيير (Tc). يمنحك هذا الرقم المدمج المدة الدقيقة المطلوبة لإنتاج لفة واحدة كاملة من البداية إلى النهاية. إذا كان وقت التشغيل الخاص بك هو 10 ثوانٍ واستغرق جهازك 5 ثوانٍ لقطع النوى وتبديلها، فإن إجمالي وقت الدورة هو 15 ثانية.
بمجرد معرفة إجمالي وقت الدورة، يصبح التوسع في حجم التحول عملية حسابية واضحة. تحتاج إلى تحديد عدد الدورات الكاملة التي تناسب الدقيقة الواحدة.
إذا قمت بتشغيل وردية مدتها 8 ساعات وتوقعت 7.5 ساعة من الإنتاج النشط، فإنك تضرب إنتاجك بالساعة في 7.5. يوفر هذا الحساب الحد الأقصى المطلق للعائد النظري لهذا اليوم.
كثيرًا ما يسلط البائعون الضوء على الحد الأقصى لعدد الأمتار في الدقيقة (م/دقيقة) في كتيباتهم. إن تقييم الآلة بناءً على هذا المقياس بشكل صارم يؤدي إلى المبالغة في تقدير القدرة الإنتاجية. قد تبدو الآلة التي تبلغ سرعتها 600 م/دقيقة أكثر إنتاجية بمرتين من الموديل الذي تبلغ سرعته 300 م/دقيقة. ومع ذلك، إذا قمت بتشغيل لفات استهلاكية قصيرة بطول 10 أمتار، فإن الآلة تقضي وقتًا أطول في التوقف والقطع وتغيير النوى مقارنة بالتشغيل بأقصى سرعة.
إن سرعات الويب العالية هي الأكثر أهمية بالنسبة لفات تقديم الطعام الصناعية الطويلة. بالنسبة للفات الأقصر، تهيمن كفاءة التحويل على معادلة الإخراج. إن الاعتماد على سرعة لوحة الاسم يضمن حدوث نقص في توقعات الإنتاج لديك.
| مطالبة لوحة الاسم | المترية (البائع) تأثير | التطبيق في العالم الحقيقي | على |
|---|---|---|---|
| سرعة الويب | 600 م/دقيقة كحد أقصى | المتوسطات 450 م/دقيقة بسبب أوقات المنحدر | يقلل العائد بنسبة ~ 20% |
| وقت التحول | "فورية" أو ثانيتين | 5-7 ثواني بما في ذلك تطبيق الغراء | حدود اللفات في الدقيقة |
| الجهوزية | عملية مستمرة بنسبة 100% | 85% بسبب الربط الرئيسي | إجمالي التخفيضات يتحول بنسبة 15% |
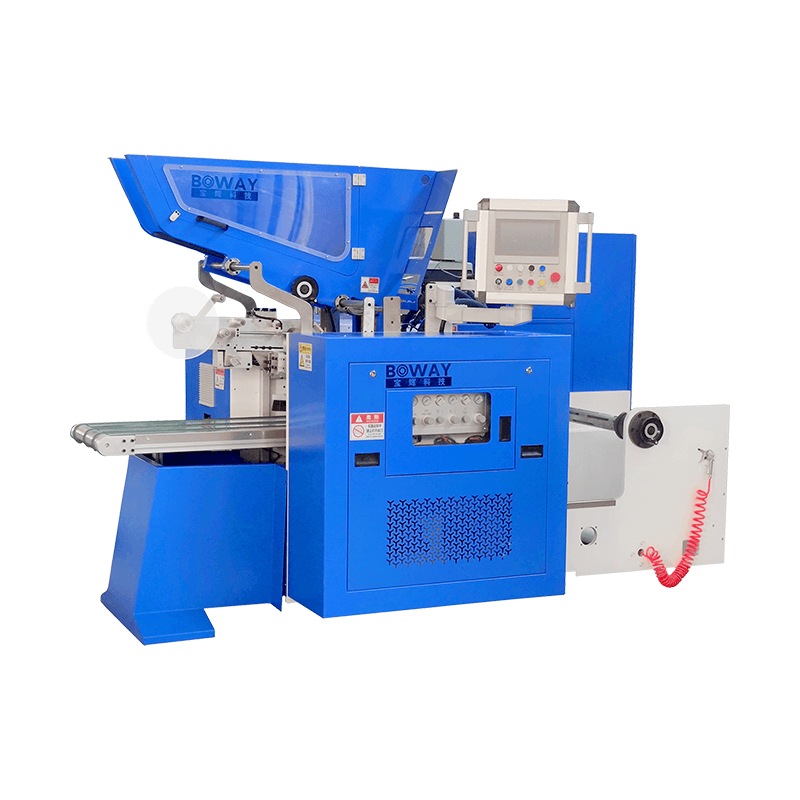
تفترض الحسابات الورقية سلوكًا ماديًا مثاليًا. على أرض المتجر، تحدد خصائص المواد الخام وميكانيكا الآلات حدودك الفعلية. يجب عليك تعديل النماذج الرياضية الخاصة بك لتأخذ في الاعتبار الواقع المادي.
رقائق الألومنيوم هشة بشكل ملحوظ. يؤثر مقياس الرقائق الخاص بك بشكل مباشر على مدى سرعة تشغيل الجهاز. تتمتع المقاييس الرقيقة، خاصة في نطاق 9 إلى 11 ميكرون، بقوة شد منخفضة جدًا. يتمزقون بسهولة تحت طفرات التوتر المفاجئة.
يتطلب تشغيل المواد الرقيقة برمجة ملفات تعريف تسارع منخفضة. يجب أن يصل الجهاز بلطف إلى سرعة التشغيل ويتباطأ بسلاسة. لا يمكنك استخدام دورات البدء والإيقاف العدوانية. ونتيجة لذلك، ينخفض متوسط سرعة الجري لديك إلى أقل بكثير من الحد الأقصى النظري. إذا حاولت دفع رقائق رقيقة إلى السرعة القصوى للجهاز، فإنك تدعو إلى فترات استراحة متكررة على الويب. يمكن أن تكلفك استراحة الويب الواحدة من 10 إلى 15 دقيقة من التوقف، مما يؤدي إلى تدمير مخرجات الوردية الخاصة بك.
إن الطريقة التي يتعامل بها جهازك مع نوى الورق المقوى تخلق فروقًا هائلة في وقت الدورة. يمكننا تصنيف هذه الآليات إلى ثلاثة مستويات متميزة من الكفاءة:
عند إنتاج كميات كبيرة من اللفات القصيرة، فإن ترقية آلية اللصق الخاصة بك تؤدي إلى إنتاج أكبر من ترقية محرك الدفع الرئيسي.
تؤثر إزالة المنتج النهائي من عمود اللف أيضًا على دورة التشغيل المستمرة. تتطلب الإزالة اليدوية أن يتوقف الجهاز تمامًا. يجب على المشغل سحب اللفة فعليًا وفحصها قبل بدء الدورة التالية. تؤدي تبعية المشغل هذه إلى إنشاء أوقات تأخير غير متناسقة.
تقوم آليات الطرد التلقائي بدفع اللفة النهائية إلى نظام الناقل تلقائيًا. وهذا يزيل تردد المشغل. تقوم الآلة على الفور بتثبيت النواة التالية وتستأنف عملية اللف. يضمن استبعاد التدخل البشري أن يظل إجمالي وقت الدورة ثابتًا ويمكن التنبؤ به.
لا يمكنك توقع إنتاجية دقيقة دون تطبيق مبادئ OEE. يقسم إطار الصيانة الإنتاجية الشاملة (TPM) المقبول على نطاق واسع كفاءة المعدات إلى التوفر والأداء والجودة. يؤدي دمج هذه المعدلات إلى تحويل الرياضيات النظرية إلى بيانات أعمال موثوقة.
يقيس التوفر نسبة الوقت المجدول الذي يقضيه جهازك فعليًا في التشغيل. لا توجد معدات تعمل بشكل مستمر طوال نوبة العمل. يجب عليك خصم الوقت للتوقف المخطط له وغير المخطط له.
تعد المحاسبة عن الصيانة المجدولة والتنظيف اليومي وفواصل المشغل أمرًا إلزاميًا. علاوة على ذلك، يجب عليك حساب الوقت الضائع لإتقان تغييرات اللفة. عند استنفاد لفة ضخمة من الرقائق المعدنية، يجب على المشغل تحميل لفة جديدة وربط الشبكة. هذه العملية توقف الإنتاج تماما. بالنسبة للعمليات القياسية، يفرض افتراض أسفل المسار (BOFU) النموذجي أخذ خسارة التوفر بنسبة 10% إلى 15% في توقعاتك اليومية.
يقوم الأداء بتقييم ما إذا كان الجهاز يعمل بسرعته القصوى النظرية عندما يكون نشطًا. كما ذكرنا سابقًا، لا تقفز الآلات فورًا من الصفر إلى السرعة القصوى.
يجب عليك ضبط الحسابات لمراحل التصعيد والانحدار. خلال هذه الفترات الانتقالية، يتحرك الويب بشكل أبطأ من السرعة المستهدفة. بالنسبة لدورة استهلاكية بطول 20 مترًا، قد تقضي الآلة 30% من وقت تشغيلها في التسريع والتباطؤ. وهذا يعني أنها لا تعمل أبدًا بالسرعة القصوى طوال طول اللفة بالكامل. يجب عليك خصم 5% إلى 10% إضافية من ناتجك النظري لمراعاة خسائر السرعة المتأصلة هذه.
لا يهم إنتاج اللفات إذا فشلت تلك اللفات في مراقبة الجودة. تقيس الجودة نسبة الوحدات المقبولة مقابل إجمالي الوحدات المنتجة. يجب عليك خصم الناتج للمنتجات المرفوضة.
تشمل عيوب الرقائق الشائعة الحواف المتداخلة، والشد غير الصحيح (اللفائف الإسفنجية)، واللف غير المحكم في القلب. لا يمكنك حساب هذه اللفات الملغاة في أرقام الإنتاج النهائية. للعثور على المخرجات الحقيقية، يجب عليك تطبيق تعديل الصيغة النهائية.
تعديل الصيغة: العائد الفعلي = إجمالي مخرجات التحول × (1 - نسبة الخردة). إذا كنت تتوقع 10000 لفة في كل وردية ولكنك تواجه معدل خردة بنسبة 3%، فإن عائدك الفعلي هو 9700 وحدة قابلة للبيع.
تحد نماذج التوقف والقطع القياسية من أسقف الإنتاج لأن الويب يجب أن يتوقف تمامًا أثناء عمليات التحول. إن الوصول إلى مستويات أعلى من الإنتاج يتطلب بنية مختلفة بشكل أساسي. يجب عليك التقييم عندما تكون الترقية إلى الآلات المتقدمة منطقية من الناحية المالية.
تعمل تصميمات البرج على التخلص من عنق الزجاجة التقليدي عند البدء والتوقف. تستخدم آلة إعادة لف الرقائق ذات السعة العالية برجًا دوارًا متعدد الأعمدة. بينما يقوم أحد العمودين بلف الرقاقة بأقصى سرعة، يقوم العمود الثاني تلقائيًا بإخراج اللفة النهائية وتحميل قلب جديد.
عند الوصول إلى الطول المحدد مسبقًا، يدور البرج. يتم قطع الويب ونقله إلى النواة الجديدة في وقت واحد. وهذا يخلق لف مستمر. تغيرات التوقف الصفري تغير بشكل أساسي صيغة الإخراج. يصبح وقت التغيير (Tc) الخاص بك صفرًا بشكل أساسي. يتم الآن تحديد مخرجاتك بالكامل من خلال سرعة الويب وتوافر القوائم الرئيسية.
يؤدي ارتفاع حجم الإنتاج إلى خلق اختناقات ثانوية في اتجاه مجرى النهر. إذا كانت الآلة البرجية تنتج 30 لفة في الدقيقة، فلن يتمكن المشغلون البشريون من تغليفها بالسرعة الكافية. يجب عليك تقييم تكامل التعامل الآلي.
تعمل قواديس الفرز الأساسية الآلية على تغذية الماكينة بشكل مستمر. تقوم أنظمة النقل بالأسطوانة النهائية بنقل المنتج مباشرة إلى محطات التغليف بالانكماش أو التغليف الكرتوني. تنفيذ هذه الأنظمة يزيل اختناقات العمل. إنهم يضمنون عدم انتظار الآلة أبدًا لمشغل بشري. يظل الناتج قابلاً للتنبؤ به بشكل ثابت طوال فترة التحول بأكملها.
تتطلب الأتمتة المتقدمة رأس مال كبير. يمكنك تبرير هذا الاستثمار عن طريق حساب نقطة التحول للتكلفة لكل لفة. يجب عليك الموازنة بين سعر المعدات المتميزة والوفورات التشغيلية طويلة المدى.
تنتج الماكينة البرجية المستمرة حجمًا أكبر بشكل كبير في كل نوبة عمل مقارنة بالنموذج القياسي. كما يتطلب أيضًا عددًا أقل من المشغلين لكل خط. ويقابل السعر المتميز للمعدات انخفاض تكاليف العمالة المباشرة وزيادة كبيرة في حجم كل نوبة عمل. عندما يتجاوز طلب السوق الخاص بك الحد الأقصى النظري لآلات الإيقاف والقطع القياسية، تصبح الترقية ضرورة رياضية وليست ترفًا.
يقوم مصنعو المعدات بتسويق أجهزتهم بقوة. لا يمكنك قبول أرقام خط الأساس الخاصة بهم كضمان. يجب عليك إجبار البائعين على إثبات مطالباتهم باستخدام المعلمات التشغيلية المحددة الخاصة بك.
رفض مطالبات السرعة العامة على الفور. لا يخبرك الكتيب الذي ينص على "ما يصل إلى 500 متر في الدقيقة" بأي شيء عن الإنتاجية الفعلية. يجب عليك تقديم مواصفات المواد الدقيقة الخاصة بك والمطالبة بحسابات مخصصة.
اطرح على البائعين أسئلة محددة للغاية: 'ما هو الناتج المضمون لرقائق بعرض 300 مم و10 ميكرون تعمل على لفات استهلاكية بطول 50 مترًا؟' إذا لم يتمكن المورد من توفير البيانات بناءً على هذه المتغيرات أو لم يرغب في ذلك، فإن تقدير إنتاج آلة إعادة لف الرقائق الحقيقية يصبح مستحيلًا. أجبرهم على إظهار رياضيات وقت الدورة.
تعمق في برمجة الجهاز. تحقق بالضبط من المدة التي تستغرقها المعدات للوصول إلى السرعة القصوى والمدة التي تستغرقها الفرامل بأمان.
تؤدي أوقات المنحدر الأبطأ إلى تخفيف الإخراج بشكل كبير على اللفات قصيرة الطول. إذا كان المحرك يحتاج إلى 4 ثوانٍ للوصول إلى السرعة القصوى بأمان دون كسر الرقاقة الرقيقة، فهذا يعني 4 ثوانٍ من الإنتاج بسرعة منخفضة لكل دورة. اطلب من البائع تقديم رسم بياني لملف تعريف السرعة لطول اللفة المحدد لديك. وهذا يتصور بالضبط مقدار الوقت الضائع للتسارع.
لا تقم أبدًا بالتوقيع على المعدات بناءً على عرض توضيحي مدته 5 دقائق. لا تكشف الاختبارات القصيرة عن التمدد الحراري في الفرامل أو تغيرات لزوجة الغراء أو انحراف التوتر.
قم بإجراء اختبار مستمر لمدة ساعة إلى ساعتين في منشأة البائع قبل الشحن. يجب عليك توفير المواد الخام المحددة الخاصة بك، بما في ذلك مقياس الرقائق الدقيق وقلب الورق المقوى. قياس OEE الدقيق خلال هذا FAT المطول. قم بتسجيل كل فاصل ويب، وكل لفة مرفوضة، ومتوسط وقت الدورة الحقيقي. تحقق من صحة مطالباتهم بشأن المخرجات باستخدام ساعة الإيقاف الخاصة بك، وليس مواد مبيعاتهم.
يعتمد حساب المخرجات الدقيقة على إعطاء الأولوية لوقت الدورة الإجمالي وواقعية OEE على سرعات الويب القصوى النظرية. لا تدع قدرات لوحة الاسم تملي تخطيط عملك. يجب عليك أن تأخذ في الاعتبار حدود التسارع، وهشاشة المواد، والتأثير الحقيقي للغاية للتدخلات اليدوية على أرضية المتجر. لا يكون ترقية أجهزتك أمرًا منطقيًا إلا عندما تعمل الأتمتة على التخلص مباشرة من ثواني التغيير غير المنتجة.
إن إجراء الخطوة التالية واضح ومباشر. حدد معلمات الإنتاج المحددة الخاصة بك، بما في ذلك طول اللفة وعرض الويب وسمك الرقاقة وحجم التحول المطلوب. أنشئ جدول بيانات قياسيًا لإسقاط المخرجات باستخدام الصيغ المتوفرة في هذه المقالة. اطلب من جميع البائعين المدرجين في القائمة المختصرة إكمال جدول البيانات الخاص بك. قارن مطالبات وقت الدورة مباشرة مع واقعك الرياضي.
ج: تتطلب اللفات الأقصر تغييرات متكررة أكثر. بالنسبة لفات المستهلك القصيرة (على سبيل المثال، 5 م - 20 م)، فإن وقت التغيير يحد من إجمالي الناتج الخاص بك بشكل أكبر بكثير من الحد الأقصى لسرعة التشغيل. أنت تقضي نسبة أعلى من نوبة العمل الخاصة بك في التوقف والقطع والبدء بدلاً من لف المواد بشكل نشط.
ج: تستغرق الآلات شبه الأوتوماتيكية عادةً ما بين 10 إلى 15 ثانية في المتوسط لكل عملية تحويل، حيث أنها لا تزال تتطلب بعض تدخل المشغل من أجل اللصق أو التفريغ. تعمل الآلات البرجية الأوتوماتيكية بالكامل على تقليل وقت عدم التشغيل إلى 2 إلى 5 ثوانٍ، وفي بعض الإعدادات المستمرة، تصل إلى صفر ثانية فعليًا.
ج: عادةً ما تمنع القيود التشغيلية السرعات القصوى. إعدادات الشد غير المناسبة، واللفات الرئيسية منخفضة الجودة التي تسبب فواصل في الشبكة، وملفات تعريف التسارع اللطيفة المطلوبة للمواد الرقيقة، كلها عوامل تجبرك على الجري بشكل أبطأ. يؤدي تردد المشغل أثناء التفريغ اليدوي أيضًا إلى انخفاض متوسط السرعات.
ج: قم بتتبع إجمالي وزن المواد الخام الداخلة إلى الماكينة مقابل إجمالي وزن اللفة النهائية المقبولة الخارجة. قم بخصم اللفات المرفوضة (بسبب التلسكوب أو التوتر السيئ) من العدد الإجمالي. اضرب إجمالي الناتج النظري في نسبة العائد المقبولة للعثور على الرقم الحقيقي.


