
- بيت
- منتجات
- معلومات عنا
- حل
- يدعم
- فيديو
- المدونات
- اتصل بنا
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-14 المنشأ:محرر الموقع


يبرز قبول تسليم معدات التحويل الصناعية باعتباره إنجازًا ماليًا عالي المخاطر. يمكن أن يؤدي تسجيل الخروج المبكر إلى نقل العبء الثقيل المتمثل في استكشاف الأخطاء وإصلاحها مباشرةً من الشركة المصنعة إلى طابق الإنتاج الخاص بك. يعد اختبار قبول المصنع (FAT) واختبار قبول الموقع (SAT) بمثابة خطوط الدفاع النهائية. بالنسبة لتحويل الرقائق، حيث تجتمع هشاشة المواد الشديدة مع ديناميكيات السرعة العالية المكثفة، فإن الفحوصات البصرية الأساسية غير كافية على الإطلاق. أنت بحاجة إلى منهجية اختبار منظمة وصارمة لحماية كفاءتك التشغيلية. يشرح هذا الدليل معايير التقييم الحاسمة والمبنية على الأدلة والتي يجب عليك فحصها قبل القبول رسميًا لآلة إعادة لف رقائق الألومنيوم . سوف يكتشف القراء كيفية التحقق من السلامة الميكانيكية، والتحقق من الأنظمة الكهربائية، وإجراء اختبارات الحمل المباشر بشكل فعال. في النهاية، ستضمن أن المعدات تلبي واقع الإنتاج اليومي، ومعايير الامتثال الصارمة للسلامة، وجميع الوعود التعاقدية الأولية.
يجب عليك إنشاء خط أساس ثابت قبل البدء في أي عملية فعلية للآلة. ابدأ بالرجوع إلى اتفاقية الشراء الأصلية مقابل الجهاز الفعلي الموجود على الأرض. غالبًا ما تحدث اختلافات بين المخططات الهندسية والتجميع النهائي. تحتاج إلى التقاط هذه الاختلافات في وقت مبكر. اجمع مستندات الشراء الخاصة بك وقارنها مباشرة بالأجهزة التي تم تسليمها.
يتطلب التحقق من المكونات الأساسية فحصًا مكثفًا. تحدد الأجزاء المهمة الموثوقية الشاملة لخط الإنتاج الخاص بك. فحص العلامة التجارية لجهاز التحكم المنطقي القابل للبرمجة (PLC). فحص محركات السيرفو. تحقق من أجهزة استشعار توجيه الويب والأعمدة الهوائية. يجب عليك التأكد من مطابقتها للطبقة والعلامة التجارية الموعودة تمامًا. يؤدي استبدال المكونات المتميزة ببدائل أرخص إلى الإضرار بالمتانة على المدى الطويل. غالبًا ما نرى المشترين يتخطون هذه الخطوة، مما يؤدي إلى فشل الأجزاء مبكرًا.
بعد ذلك، قم بإجراء التحقق الصارم من صحة المعلمة. حدد موقع لوحة اسم الجهاز على الفور. تأكد من توافق القدرات الموثقة بسلاسة مع المطلوبة مواصفات آلة إعادة لف لفة رقائق الألومنيوم . يجب عليك تقييم الحد الأقصى لعرض الويب بعناية. التحقق من الحد الأقصى لأقطار الفك وإعادة اللف. تحقق من نطاق سمك الميكرون المتوافق. وأخيرا، تأكد من سرعة التشغيل القصوى المستمرة. يجب أن تستوفي كل معلمة المعايير التعاقدية الموعودة.
يمثل توافق المواد مأزقًا شائعًا. تمتلك رقائق الألومنيوم قوة شد محددة للغاية. يتطلب دقة أعلى بكثير من الفيلم الممتد أو الورق القياسي. تأكد من معايرة مناطق التوتر المثبتة بشكل واضح للمعادن الحساسة. تشمل الأخطاء الشائعة قبول مناطق التوتر القياسية المخصصة للورق. ستعمل هذه الإعدادات حتماً على تمديد درجات الرقائق الرقيقة أو قطعها. يجب عليك المطالبة بإثبات المعايرة لمواصفات المواد الدقيقة الخاصة بك.
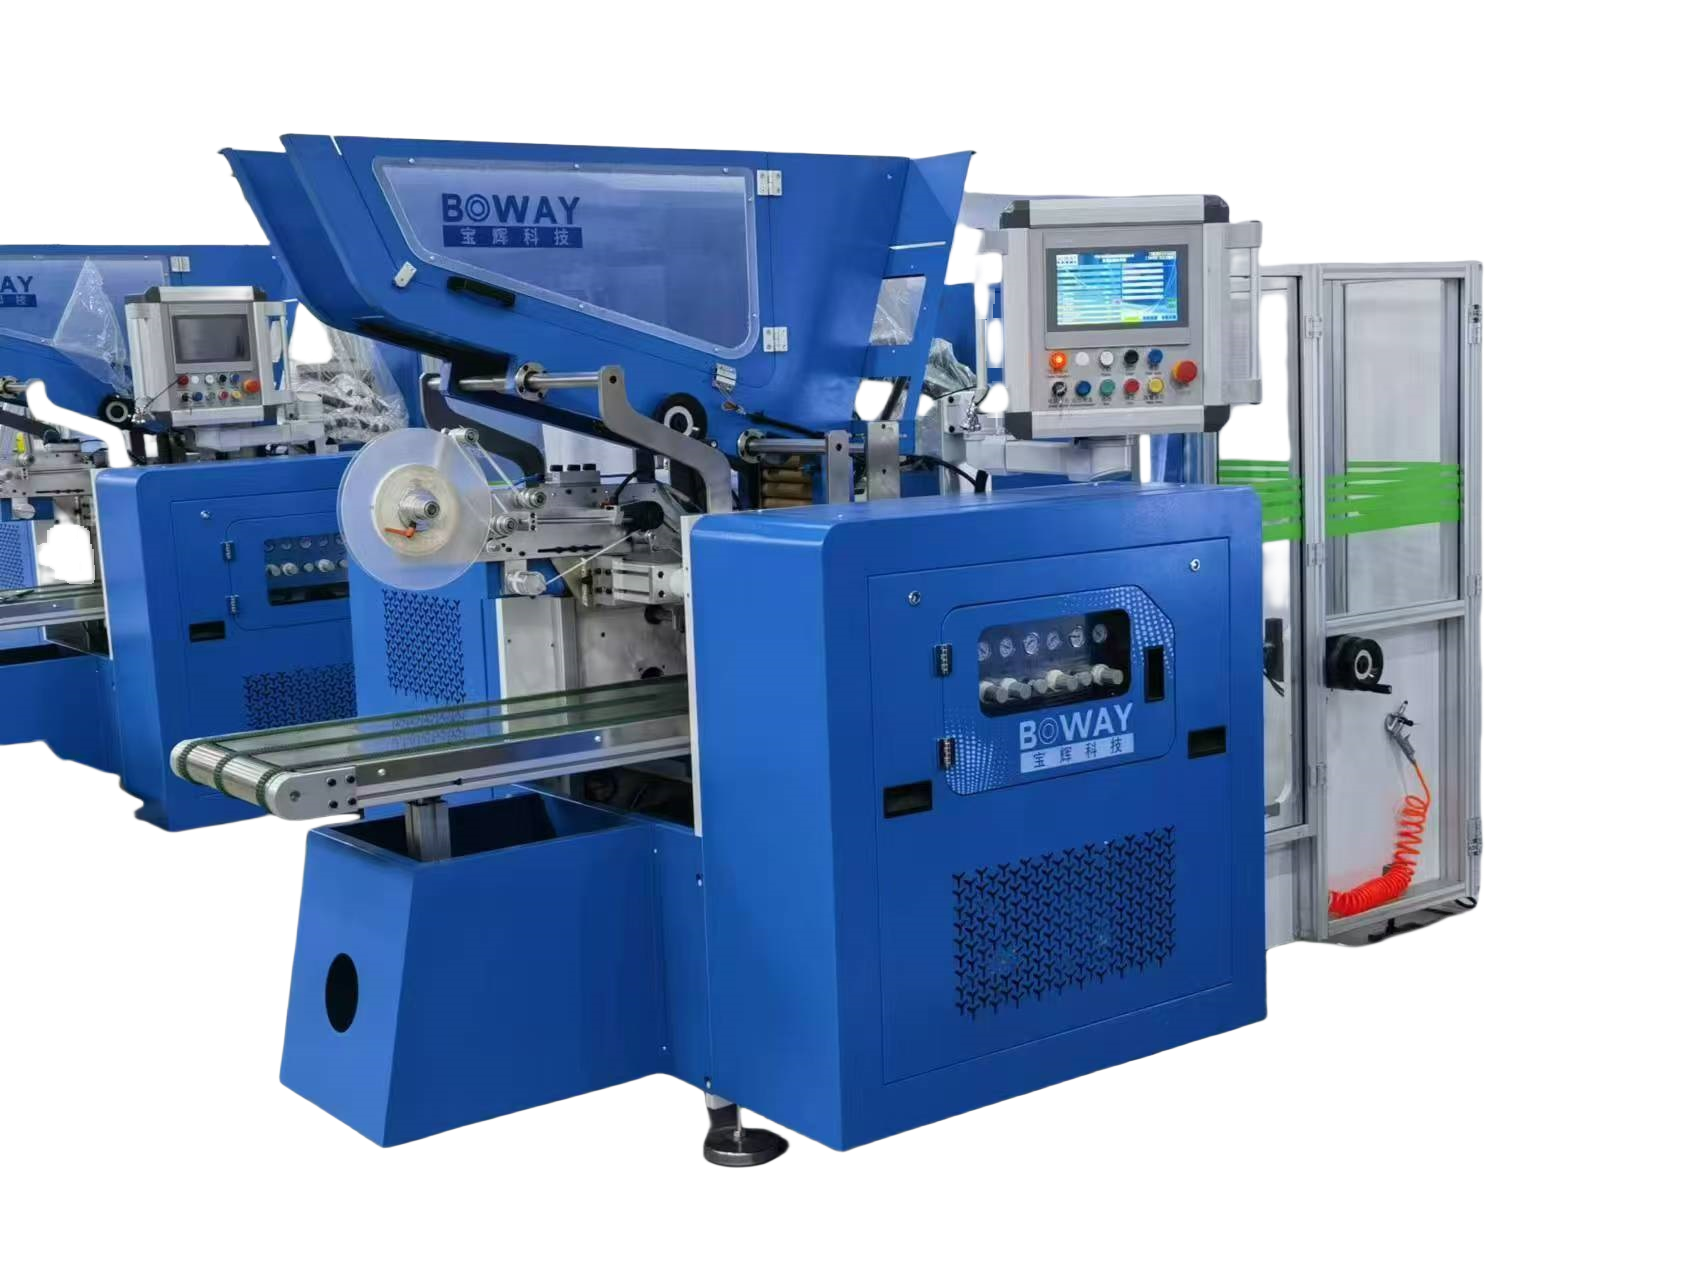
تشكل الصلابة الهيكلية أساس تحويل الرقائق الموثوق به. افحص إطار الماكينة الرئيسي بعناية للتأكد من عدم اهتزازه. يؤدي الاهتزاز المفرط عند السرعات العالية إلى حدوث مشكلات كبيرة في الجودة. إنه يؤدي مباشرة إلى إحباط علامات الثرثرة والتمزقات الدقيقة المدمرة. يجب أن يشعر الإطار بالثبات التام أثناء التسارع السريع. يمكنك وضع مقياس تسارع بسيط على الإطار لقياس الاهتزازات الأساسية. التخميد الأفضل يساوي بشكل مباشر عددًا أقل من فواصل الويب المادية.
تتطلب جودة سطح الأسطوانة والمحاذاة الكمال المطلق. من المعروف أن رقائق الألومنيوم لا ترحم. افحص جميع بكرات التباطؤ وبكرات القيادة للتأكد من عدم وجود عيوب في السطح. ابحث عن كثب عن الخدوش الصغيرة أو الطلاء غير المستوي. لدغ واحد سوف يسجل آلاف الأمتار من الرقائق. مطالبة الشركة المصنعة بإجراء فحص محاذاة الليزر لمسار الويب بالكامل. محاذاة متوازية مثالية تمنع التجاعيد القطرية أثناء الجري عالي السرعة.
إذا كانت مجهزة بوظيفة الحز، قم بفحص آليات الشفرة بدقة. يجب عليك فحص حاملي الشفرة وإعدادات القص أو ماكينة الحلاقة. ابحث عن كثب عن أي تمايل أو لعب جانبي. تتسبب الشفرات غير المستقرة في حدوث نتوءات خشنة أو حواف غير متساوية على لفات الرقائق النهائية. اتبع هذه الخطوات المحددة لتدقيق آلية الحز:
تعمل فحوصات السلامة والامتثال على حماية المشغلين لديك. التحقق من وجود كافة الحراسات البدنية. اختبار وظيفة الستائر الخفيفة للسلامة. قم بتشغيل أقفال السلامة أثناء تشغيل الجهاز. يجب عليك التأكد من الامتثال الكامل لـ CE أو OSHA اعتمادًا على منطقتك. لا تقبل أبدًا المعدات التي تفتقر إلى الحماية المناسبة لنقاط الضغط. سلامة المشغل غير قابلة للتفاوض.
تقييم واجهة الإنسان والآلة (HMI) لسهولة الاستخدام التشغيلي اليومي. قف أمام لوحة التحكم بنفسك. هل الواجهة مبرمجة بلغتك الأم؟ هل قوائم التنقل بديهية بالنسبة للمشغلين العاديين؟ تؤدي القوائم المعقدة والمدفونة إلى أخطاء إعداد مكلفة. يجب على المشغلين العثور بسهولة على معلمات التوتر وإعدادات الطول وتاريخ الإنذار. يعمل التصميم الجيد لـ HMI على تقليل وقت التدريب وتقليل الأخطاء البشرية بشكل كبير.
يتطلب التحقق من صحة التحكم في التوتر أقصى قدر من الاهتمام. يبقى هذا النظام الأكثر أهمية في آلة إعادة لف رقائق الألومنيوم . يجب عليك اختبار استجابة توتر الحلقة المغلقة بدقة. اطلب من الماكينة أن تحافظ على التوتر ثابتًا أثناء التغيرات المفاجئة في السرعة. غالبًا ما تكشف مراحل التسارع والتباطؤ عن عيوب التوتر الخفية. يجب أن تتواصل خلايا التحميل على الفور مع محركات الأقراص المؤازرة. سيؤدي أي تأخير إلى تباطؤ الرقاقة أو قطعها.
اختبر نظام التحكم في موضع الحافة (EPC) أو نظام التحكم في موضع الخط (LPC) بعد ذلك. قم بإحداث اختلال جانبي بسيط في اللفة الرئيسية عن عمد. لاحظ مدى سرعة قيام دليل الويب بتصحيح هذا الانحراف. يجب أن يتم ضبطه بسلاسة دون تمزيق حواف الرقائق الهشة. تشير التصحيحات القوية إلى ضعف ضبط PID في وحدة التحكم التوجيهية.
وأخيرًا، قم بقياس زمن استجابة توقف الطوارئ (E-Stop). قم بتشغيل التوقف الإلكتروني أثناء التشغيل بأقصى سرعة تشغيل. تحتاج إلى قياس إجمالي وقت التباطؤ بعناية. راقب الضغط الميكانيكي الواقع على الإطار والأعمدة. تحقق مما إذا كانت الرقاقة تنكسر أو تنكسر مرة أخرى بشكل خطير. تعمل ميزة التوقف الإلكتروني المناسبة على إيقاف الماكينة بسرعة مع الحفاظ على ما يكفي من التوتر لمنع انهيار الويب.
مصفوفة قائمة التحقق من صحة النظام
| طريقة التحقق من صحة | مكونات النظام، | اجتياز المعايير، |
|---|---|---|
| واجهة اتش ام اي | التنقل في التسلسل الهرمي للقائمة | <3 نقرات للوصول إلى إعدادات التوتر |
| التحكم في التوتر | اختبار سرعة المنحدر لأعلى/لأسفل | انجراف التوتر <2% من نقطة الضبط |
| توجيه الحافة | الحث على اختلال لفة 5 مم | التصحيح <1 ثانية، صفر ضرر على الحافة |
| تسلسل التوقف الإلكتروني | الزناد بأقصى سرعة مستمرة | توقف كامل في أقل من 5 ثوانٍ، بدون فاصل ويب |
يجب عليك رفض اختبار القبول التجريبي تمامًا. تتصرف الآلات بشكل مختلف تمامًا عندما تكون تحت حمل مادي فعلي. قم بإدخال اللفات الرئيسية الخاصة بك في المعدات. أحضر سمكًا مختلفًا إذا كان إنتاجك يتطلب ذلك. تخفي مواد الاختبار العامة العيوب الخطيرة. يغير مزاج الرقائق والسبائك المحددة الخاصة بك بشكل جذري ملفات التوتر المطلوبة.
إنشاء بروتوكول سرعة صارم. قم بتشغيل الجهاز بنسبة 50% من سرعته المستمرة المقدرة أولاً. حافظ على هذه السرعة لمدة 30 دقيقة على الأقل. بعد ذلك، ادفعه إلى 80% لمدة 30 دقيقة أخرى. وأخيرًا، اطلب الجري لمدة 30 دقيقة بكامل طاقتك بنسبة 100%. إن المظاهرات القصيرة التي مدتها خمس دقائق عديمة الفائدة. عادة ما يحدث ارتفاع درجة حرارة الماكينات أو انحراف التوتر فقط بعد 15 دقيقة من التشغيل المستمر. تكشف الاختبارات المستمرة عن الثبات الحراري الحقيقي لأنظمة القيادة.
تحليل المخرجات يملي النجاح النهائي للتشغيل. يجب عليك فحص بكرات الترجيع بحثًا عن العيوب الشائعة. ابحث عن المشكلات التالية عن كثب:
تحقق من دقة الطول باستخدام أداة قياس مستقلة. لا تثق بشكل أعمى في شاشة الجهاز. قارن عداد الطول التلقائي مع طول الجرح الفعلي. ويترجم الخطأ بنسبة واحد في المئة إلى خسائر مادية سنوية هائلة. يجب أن تحافظ عجلة قياس التشفير على قبضة مثالية دون خدش سطح الرقاقة.
يتضمن اختبار القبول الناجح تأمين جميع الأوراق الأساسية. التأكد من تسليم المخططات الكهربائية كاملة قبل مغادرة المنشأة. اطلب مخططات هوائية محدثة ورسومات تجميع ميكانيكية مفصلة. الوثائق المفقودة تجعل استكشاف الأخطاء وإصلاحها في المستقبل شبه مستحيل. سوف تواجه فترة توقف طويلة إذا لم يتمكن الفنيون المحليون من تتبع الأعطال الكهربائية. لا تقبل الوعود بـ "إرسال الأدلة بالبريد لاحقًا".
ناقش جداول الصيانة وتأمين قائمة الأجزاء القابلة للتآكل. اطلب قائمة قطع الغيار المفصلة للغاية على الفور. ويجب أن يتضمن أرقام OEM الدقيقة وعمر المكونات المتوقع. اسأل على وجه التحديد عن حلقات الاحتكاك وشفرات الحز وبكرات المحرك المطاطية. إن تخزين هذه الأجزاء المحددة القابلة للتآكل يمنع توقف الإنتاج الكارثي. يقدم المورد المجهز هذه القائمة عن طيب خاطر وبشفافية.
تضمن إمكانية الوصول إلى البرامج استقلاليتك التشغيلية. تأكد من أن لديك مستويات الوصول أو كلمات المرور الضرورية. تحتاج إلى الوصول إلى PLC وHMI لإجراء تعديلات المعلمات المستقبلية. تجنب المواقف التي يتم فيها إغلاقك بواسطة مورد آلة إعادة لف لفافة رقائق الألومنيوم . تجبرك أقفال الملكية على إبرام عقود خدمة عن بعد باهظة الثمن لإجراء تغييرات طفيفة في الضبط. اطلب كلمات مرور هندسية من المستوى الثاني كجزء من عملية التسليم.
قم بتوثيق جميع العناصر التي لم يتم حلها أثناء توقيع القبول النهائي. يعمل نموذج بروتوكول FAT أو SAT بمثابة الرافعة المالية الخاصة بك. قم بإنشاء قائمة صارمة لأي عيوب تم اكتشافها. اربط مرحلة الدفع النهائية بشكل صارم بحل هذه المشكلات المحددة. لا تقم أبدًا بالإفراج عن الأموال النهائية بناءً على التسليم الفعلي فقط. أنت تحتفظ بالقوة حتى تلبي المعدات كل معايير الأداء الموثقة.
ج: تتوقع تفاوتات الصناعة القياسية معدل خردة أقل من 2% أثناء التشغيل في حالة الاستقرار. يعد الهدر البسيط في الإعداد الأولي أمرًا طبيعيًا. ومع ذلك، فإن فترات انقطاع الويب المتكررة، أو مشكلات قطع الحواف المستمرة، أو فقدان التوتر غير المبرر أثناء FAT تكون بمثابة علامات حمراء رئيسية. معالجة هذه على الفور.
ج: ننصح بشدة بعدم استخدام المواد العامة. تعمل سماكة الرقائق المعدنية، والحالة المزاجية، ودرجات السبائك المحددة على تغيير ملفات تعريف توتر الماكينة المطلوبة بشكل جذري. يخفي الورق أو البلاستيك العام العيوب في أجهزة تحويل المعادن. استخدم دائمًا مواد الإنتاج الفعلية الخاصة بك لإجراء اختبار دقيق.
ج: تحميل المورد المسؤولية الكاملة عن المواصفات التعاقدية الأصلية. يمثل الجهاز غير القادر على العمل بالسرعة القصوى المقدرة دون تدهور جودة الإخراج خسارة دائمة في عائد الاستثمار المحسوب. اطلب تصحيحات ميكانيكية أو برمجية فورية.
ج: عادةً ما يستغرق استكمال عملية FAT الصارمة من يوم إلى ثلاثة أيام. يعتمد الإطار الزمني الدقيق بشكل كبير على مدى تعقيد الماكينة، ومستويات الأتمتة، وعدد التعديلات الضرورية المكتشفة. لا تتعجل أبدًا في هذه العملية؛ خصص وقتًا كافيًا لتشغيل التحميل المباشر المستمر.


