
- بيت
- منتجات
- معلومات عنا
- حل
- يدعم
- فيديو
- المدونات
- اتصل بنا
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-01 المنشأ:محرر الموقع


يواجه مصنعو عبوات المواد الغذائية ضغطًا لا هوادة فيه على الهامش اليوم. تتقلب أسعار المواد الخام باستمرار، ويطالب تجار التجزئة بتكاليف أقل للسلع تامة الصنع. وصلت الأجهزة شبه الأوتوماتيكية إلى حدودها التشغيلية. إنهم يعانون من ارتفاع تكاليف العمالة، وأوقات الدورة غير المتسقة، ومعدلات الخردة غير الأمثل. لم يعد بإمكانك الاعتماد على سير العمل اليدوي لتظل قادرًا على المنافسة في هذا السوق.
تمثل الأتمتة تحولا أساسيا. إنها ليست مجرد ترقية للسرعة. إنه يغير عملياتك من تكاليف الإنتاج المتغيرة إلى استثمارات ثابتة يمكن التنبؤ بها. يمكنك الحصول على سيطرة كاملة على هوامش التصنيع الخاصة بك عن طريق القضاء على الأخطاء البشرية. تعمل الآلات بوتيرة ثابتة، مما يعمل على استقرار إنتاجك اليومي.
تستكشف هذه المقالة مقاييس تشغيلية محددة. نحن نحدد التغييرات عند الانتقال إلى الإعداد الآلي. نحن نضع خط أساس واضح لتقييم النفقات الرأسمالية. سوف تتعلم كيف تعمل البنى الحديثة على تحسين الإنتاجية. سنغطي أيضًا المعايير الأساسية لاختيار البائعين ونحدد التعقيدات المخفية في عملية الطرح.
يتطلب الانتقال بعيدًا عن المعدات شبه الأوتوماتيكية فهمًا واضحًا لأوجه القصور الحالية لديك. تقدم العمليات اليدوية متغيرات مادية. تعمل هذه المتغيرات على تعطيل جداول الإنتاج بشكل فعال وتؤدي إلى تدهور جودة المنتج. تؤدي ترقية أجهزتك إلى إزالة هذه التناقضات تمامًا.
الاعتماد على العمالة وبيئة العمل
تكون عمليات الجمع والتكديس اليدوية عرضة للإرهاق بشكل كبير. يجب على المشغلين ثني حاويات الألمنيوم والوصول إليها وحسابها بشكل متكرر. تخلق هذه الحركة المتكررة اختناقات فورية أثناء الورديات الطويلة. يؤدي التراص والعد التلقائي المضمن إلى القضاء على هذا الضغط الجسدي. تقوم الآلات بتجميع المنتجات، وعدها بدقة، وتوصيل أكوام مثالية إلى منطقة التعبئة والتغليف. يمكنك تقليل الاعتماد على العمل بشكل كبير وتحسين بيئة العمل في مكان العمل.
إدارة الخردة والإنتاج
تعتمد الآلات شبه الأوتوماتيكية على المشغلين للتعامل مع أشرطة الألمنيوم والخردة. تعتبر معالجة الخردة اليدوية فوضوية وبطيئة وتستهلك مساحة أرضية كبيرة. تستخدم الأنظمة الآلية آليات الشفط الموضعية. يقومون على الفور بسحب النفايات بعيدًا عن منطقة القالب. تقوم مكبس النفايات المتكامل بعد ذلك بضغط هذه الخردة إلى كتل كثيفة. تعمل هذه الأتمتة المباشرة على تحسين إنتاجية المواد الإجمالية لديك وتعظيم قيم خصومات إعادة التدوير.
الاتساق ومراقبة الجودة
غالبًا ما تعاني أنظمة التغذية اليدوية من الاختلافات الدقيقة. حتى ملليمتر واحد من المحاذاة غير الصحيحة يسبب التجاعيد على طول حافة الحاوية. يعمل التحكم الآلي في التوتر والتغذية المؤازرة الدقيقة على القضاء على هذه الاختلافات الدقيقة تمامًا. تقوم الآلة بتغذية الكمية المحددة من رقائق الألومنيوم المطلوبة لكل ضربة. تضمن هذه الدقة حواف حاوية كاملة، مما يقلل من معدل العيوب اليومي.
القدرة على التنبؤ بالإنتاجية
يركز العديد من مديري المصانع فقط على الحد الأقصى لسرعة الماكينة. يجب عليك بدلاً من ذلك التركيز على العائد المستدام. تعمل الأتمتة على تثبيت مخرجاتك عبر دورة إنتاج كاملة مدتها 24 ساعة. لم يعد المشغلون يمليون وتيرة التصنيع. تحافظ المعدات على إيقاع مستمر ويمكن التنبؤ به. يتيح هذا التحول لفريق المبيعات الخاص بك تحديد المهل الزمنية بثقة بناءً على البيانات الثابتة.
مقارنة سير العمل: شبه تلقائي مقابل آلي
| متري | شبه تلقائي محركات مؤازرة | لسير العمل مؤتمتة بالكامل |
|---|---|---|
| متطلبات العمل | 3-4 مشغلين لكل خط | 1 مشغل يشرف على خطوط متعددة |
| التعامل مع الخردة | التجميع اليدوي، وقت التوقف عن العمل مرتفع | الشفط المضمن والتعبئة التلقائية |
| ضبط الجودة | تخضع لتعب الإنسان والخطأ | دقة متسقة تعتمد على المستشعر |
| القدرة على التنبؤ بالإخراج | متغير على أساس ديناميات التحول | عائد ثابت ومستقر للغاية على مدار 24 ساعة |
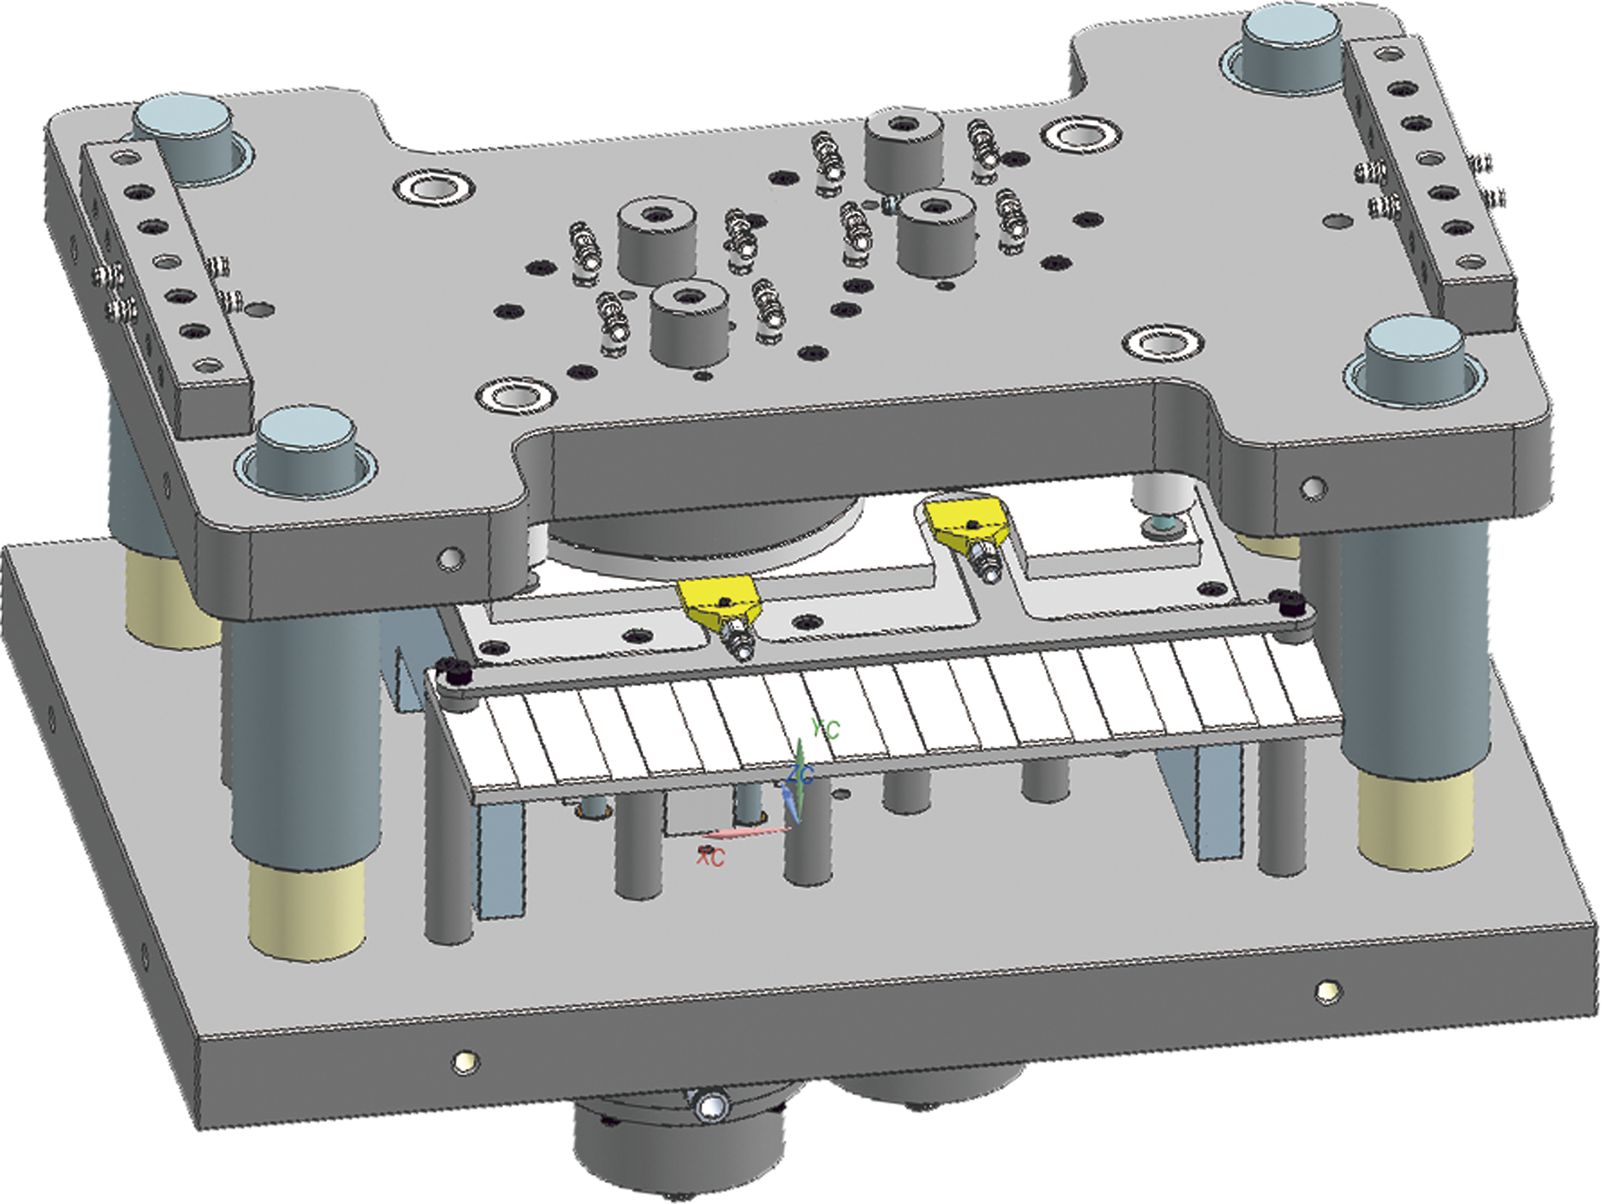
يساعدك فهم تشريح المعدات الحديثة على اتخاذ قرارات شراء مستنيرة. يتكون من خط إنتاج حاوية الرقائق الأوتوماتيكية عدة وحدات متزامنة. تلعب كل وحدة دورًا مميزًا في تحويل لفائف الألمنيوم الخام إلى عبوات جاهزة للسوق.
آلة التفكيك والتحكم في التوتر
تبدأ رحلة الإنتاج في آلة التفكيك. تعمل وحدات التغذية المؤازرة الدقيقة على إدارة عملية تفكيك ملف الألومنيوم. إنهم يطبقون شدًا دقيقًا لمنع تمزق الرقائق أثناء التسارع السريع. يضمن التحكم في التوتر تقدمًا دقيقًا في منطقة الضغط. ويرتبط التوتر المستمر ارتباطًا مباشرًا بعدد أقل من حالات انحشار الآلة وتقليل هدر المواد.
وحدة الصحافة هي القلب النابض لخط الإنتاج الخاص بك. تتميز مكابس الإطار C بتصميم مفتوح من الأمام. إنها مثالية لسهولة الوصول العالية وتغييرات القالب بشكل أسرع. يمكن للمشغلين الوصول بسهولة إلى منطقة الأدوات للصيانة. عادةً ما تستخدم مكابس الإطار C لعمليات الإنتاج القياسية أحادية التجويف أو مزدوجة التجويف. إنها توفر توازنًا ممتازًا بين السرعة وسهولة الاستخدام للعمليات متوسطة الحجم.
غالبًا ما تتطلب الشركات المصنعة ذات الحجم الكبير بنيات H-Frame. تستخدم هذه المكابس تصميمًا مغلقًا الإطار لدعم العمليات ذات الحمولة العالية. أنها توفر صلابة هيكلية متفوقة. أنت بحاجة إلى مكبس على شكل حرف H للتصنيع الدقيق متعدد التجاويف. أنها تمنع الانحراف أثناء عملية الختم. تعتبر هذه الصلابة إلزامية للوفاء بمعايير مراقبة الجودة الصارمة فيما يتعلق بهندسة الحاويات المعقدة.
التجميع والتكديس الآلي
تحل الخطوط الحديثة محل العد اليدوي تمامًا. تقوم مكدسات الفراغ برفع الحاويات النهائية بلطف من القالب. يقومون بإسقاطهم على الناقلات المتزامنة. يقوم النظام بإحصاء كل وحدة بدقة، وتجميعها في أحجام دفعية محددة. وهذا يضمن حصول فرق التعبئة النهائية لديك على مجموعات كاملة جاهزة للملاكمة.
تتم إدارة نفايات الخردة والنفايات
في الوقت الفعلي. تعمل ميكانيكا شفط الخردة على تنظيف منطقة القالب على الفور بعد كل ضربة. يقوم الهواء عالي السرعة بسحب نفايات رقائق الهيكل العظمي إلى شلال مخصص. تقوم المكبس المضمن بضغط هذه الشبكة المستمرة إلى كتل يمكن التحكم فيها. تمنع هذه العملية السلسة الاختناقات الميكانيكية وتحافظ على نظافة أرضية الإنتاج.
لا تعمل جميع الآلات بشكل متساوٍ في ظل الضغوط الصناعية الثقيلة. يجب عليك تقييم معايير فنية محددة قبل الموافقة على الإنفاق الرأسمالي. يتطلب الحقيقي خط حاويات الرقائق عالي السرعة هندسة قوية وأدوات تحكم ذكية.
توافق الحمولة والقالب
يجب أن تتطابق سعة الصحافة لديك مع حافظات القوالب الحالية والمستقبلية لديك. تشمل السعات القياسية نماذج 45T، و63T، و80T. تتعامل مكبس 45T مع القوالب الأساسية ذات التجويف المفرد بسهولة. تتطلب القوالب متعددة التجاويف قوة ختم أثقل لآلة 63T أو 80T. إن شراء مكبس صغير الحجم يحد بشدة من إمكانيات توسيع منتجك في المستقبل.
كفاءة التحويل (SMED)
يصبح جهازك غير مربح عندما يكون في وضع الخمول. يجب عليك تقييم الآلات الخاصة بأنظمة تغيير القالب السريع. يعد إطار تبادل القوالب في الدقيقة الواحدة (SMED) أمرًا بالغ الأهمية هنا. تفقد الآلة السريعة ميزتها إذا احتاج المشغلون إلى نوبة عمل كاملة لتغيير القوالب. ابحث عن أنظمة التثبيت الهيدروليكية ومساحات القالب التي يمكن الوصول إليها. تعمل هذه الميزات على تقليل وقت التوقف عن العمل والحفاظ على مستوى OEE الخاص بك مرتفعًا.
قدرات PLC وHMI
يوجد عقل أجهزتك في وحدة التحكم المنطقية القابلة للبرمجة (PLC). يتفاعل المشغلون من خلال واجهة الإنسان والآلة (HMI). يجب عليك تقييم واجهة التحكم هذه لتشخيص الأخطاء المتقدمة. يجب أن يتميز بقدرات حفظ الوصفة. تسمح ذاكرة المعلمة هذه للمشغلين بالتبديل بين ملفات تعريف الحاوية المختلفة على الفور. تتيح الأنظمة المتقدمة أيضًا التكامل السلس مع شبكة ERP الخاصة بالمصنع.
أصول المكونات
يجب عليك فحص مصادر المكونات الداخلية المهمة. تعتمد الصيانة طويلة المدى بشكل كبير على جودة الأجزاء.
أفضل الممارسات: اطلب دائمًا قائمة المواد التفصيلية (BOM) من الشركة المصنعة للمعدات. تأكد من أن الفنيين المحليين يمكنهم الحصول بسهولة على قطع الغيار في منطقتك.
تتضمن ترقية منشأتك أكثر من مجرد توصيل جهاز جديد. يجب عليك الاستعداد للعديد من حقائق التنفيذ. يؤدي تجاهل هذه المخاطر إلى تأخير جداول الإنتاج وتجاوزات غير متوقعة في التكاليف.
قيود البنية التحتية للمنشأة
يجب عليك معالجة التكاليف الخفية لترقية منشأتك. تسحب المكابس ذات الحمولة العالية تيارًا كهربائيًا كبيرًا. قد تحتاج إلى ترقية اللوحات الكهربائية الموجودة لديك. إن اتساق إمدادات الهواء الهوائي أمر بالغ الأهمية بنفس القدر. تتطلب المعبئات الفراغية هواء مضغوطًا مستقرًا وخاليًا من الرطوبة لتعمل بشكل موثوق. بالإضافة إلى ذلك، يجب عليك التحقق من تقوية الأرضية الخرسانية. تخلق مكابس الإطار H الثقيلة اهتزازات شديدة يمكن أن تؤدي إلى تشقق الأرضيات غير الملائمة.
انتقال مهارات المشغل
يجب أن تنتقل القوى العاملة لديك من العمل البدني إلى الإشراف على الماكينة. ويتطلب هذا التحول برامج تدريبية مخصصة. يجب أن يتعلم المشغلون استكشاف أخطاء PLC وإصلاحها. يجب أن يفهموا معايرة وحدة التغذية المؤازرة. لا يمكنك أن تتوقع من العمال اليدويين تشغيل الواجهات الرقمية دون الحصول على التعليم المناسب. استثمر وقتك في تحسين المهارات الفنية قبل وصول الماكينة إلى منزلك.
مخاطر تشغيل القالب
يفترض العديد من المصنعين أن قوالبهم القديمة ستعمل بشكل مثالي على الأجهزة الجديدة. وهذا افتراض خطير. غالبًا ما يكون أداء القوالب القديمة من الخطوط شبه الأوتوماتيكية ضعيفًا في الإعدادات عالية السرعة. وقد يفتقرون إلى التعزيز الهيكلي اللازم. قد تحتاج إلى تكييف آليات طرد الهواء. تتطلب آليات التراص المحسنة أيضًا خلوصًا هندسيًا محددًا قد لا تمتلكه القوالب القديمة.
من المؤكد أن التشغيل الآلي للصيانة الوقائية
يقلل من تكاليف العمالة المباشرة. ومع ذلك، فإنه يزيد من حاجتك إلى الصيانة الروتينية المتخصصة. تتطلب المعدات عالية السرعة دورات تشحيم صارمة. يجب على الفنيين إجراء محاذاة أجهزة الاستشعار بشكل منتظم. يجب عليك إنشاء جدول صيانة وقائية مخصص لمنع حدوث أعطال ميكانيكية كارثية.
خطوات التنفيذ المشتركة:
يتطلب تأمين الموافقة على الميزانية نموذجًا ماليًا قويًا. يجب أن توضح كيف تدفع المعدات تكاليفها بمرور الوقت. إن اختيار البائع المناسب يضمن لك تحقيق هذه الأهداف المالية دون احتكاك غير ضروري. إن اختيار شريك موثوق لخط إنتاج حاويات الرقائق الأوتوماتيكية يحدد نجاحك على المدى الطويل.
تحليل CapEx مقابل OpEx
يجب أن يوازن نموذج عائد الاستثمار (ROI) بين الإنفاق الرأسمالي (CapEx) ووفورات الإنفاق التشغيلي (OpEx). احسب تكاليف العمالة اليومية الحالية. قارن هذا بعدد الموظفين المخفض المطلوب للخط الآلي. عامل في زيادة إنتاجية المواد الخاصة بك. تعمل وحدة التغذية المؤازرة الموثوقة على تقليل معدل الخردة بشكل كبير. يجب عليك أن تصمم هذا الانخفاض في النفايات كربح مباشر. تحقق معظم الشركات المصنعة ذات الحجم الكبير فترة استرداد تتراوح بين 14 و 22 شهرًا.
اتفاقية مستوى الخدمة للمورد وتقييم الدعم
أنت تشتري شراكة طويلة الأمد، وليس فقط المعدن. تقييم البائعين بناءً على اتفاقيات مستوى الخدمة (SLA) الخاصة بهم. إعطاء الأولوية للشركات المصنعة التي تقدم الدعم التشخيصي عن بعد. إذا تعطل جهازك، فمن المفترض أن يتمكن المهندسون من تسجيل الدخول بشكل آمن واستكشاف أخطاء PLC وإصلاحها عن بُعد. اسأل عن مهلة قطع الغيار الخاصة بهم. يعمل البائع الذي لديه مراكز توزيع محلية على تقليل وقت التوقف عن العمل. وأخيرًا، أصر على بروتوكولات اختبار قبول المصنع (FAT) الصارمة. يجب أن تشاهد الآلة تقوم بتشغيل القوالب الخاصة بك قبل التصريح بالشحن.
خطأ شائع: لا تعتمد أبدًا في اختيار البائع الخاص بك على سعر الملصق الأولي فقط. غالبًا ما تفتقر الآلات الرخيصة إلى الصلابة الهيكلية، مما يؤدي إلى أعطال متكررة وسوء جودة الحاويات.
تعد الترقية إلى خط إنتاج آلي خطوة استراتيجية حاسمة. فهو يعمل على استقرار متغيرات الإنتاج لديك ويسمح لك بتوسيع الحجم بشكل موثوق. يمكنك القضاء على الاختناقات الجسدية المرتبطة بالعمل اليدوي. يمكنك التحكم الدقيق في استخدام المواد الخام وتوليد الخردة.
أفضل الأنظمة الآلية تحقق التوازن المثالي. إنها توفر ضربات عالية في الدقيقة إلى جانب التحولات السريعة والفعالة. إنها تدمج ميزات أمان قوية لحماية القوى العاملة لديك. تضمن الهندسة الدقيقة أن منتجك النهائي يلبي أعلى معايير الصناعة.
الإجراء التالي الخاص بك واضح. قم بمراجعة معدلات الخردة الحالية لديك وسجل متوسط أوقات التغيير. اجمع هذه البيانات قبل طلب عروض أسعار البائعين. يجب عليك التأكد من شراء المعدات اللازمة لحل الفجوات التشغيلية الفعلية بدلاً من القدرة على المضاربة. إن اتخاذ هذه الخطوات المدروسة يضمن الانتقال المربح إلى التصنيع الآلي.
ج: يتطلب الخط الآلي بالكامل مساحة أكبر بكثير من المطبعة المستقلة. يجب أن تستوعب وحدة التفكيك، ووحدة الضغط، ومكدس التفريغ، ومكبس الخردة في ترتيب خطي. تحتاج أيضًا إلى مناطق تخليص آمنة لممرات مناولة المواد والوصول إلى الرافعات الشوكية. توقع تخصيص ما يقرب من ثلاثة أضعاف مساحة إعداد الضغط اليدوي.
ج: نعم، ولكنها في كثير من الأحيان تتطلب تعديلات. قد تحتاج القوالب القديمة إلى تعزيز هيكلي للتعامل مع قوى الختم المتزايدة وسرعات الدورة الأسرع. قد تحتاج أيضًا إلى تكييف منافذ إخراج الهواء الداخلية. تضمن هذه التعديلات أن تتفاعل الحاويات النهائية بشكل صحيح مع أجهزة تجميع التفريغ الآلية الجديدة.
ج: يمكنك أن تتوقع تحسنًا كبيرًا. غالبًا ما تعاني العمليات اليدوية من معدل خردة يتراوح بين 12 و15% بسبب التغذية غير المتسقة. تعمل التغذية المرحلية ذات الدقة المؤازرة على تحسين مسافة درجة الصوت بين الضربات. تعمل هذه التقنية بشكل روتيني على تقليل الخردة إلى الحد الأدنى الهندسي الأمثل، وغالبًا ما يكون أقل من 8%، مما يزيد من إنتاجية المواد الخام لديك.
ج: تستغرق عمليات التبديل اليدوية التقليدية في كثير من الأحيان من 2 إلى 4 ساعات. تستخدم الخطوط الآلية الحديثة أنظمة تغيير القوالب السريعة والتثبيت الهيدروليكي. إلى جانب معلمات وصفة PLC المحفوظة مسبقًا، يمكن للمشغلين تقليل إجمالي وقت توقف الأدوات بشكل فعال إلى أقل من 45 دقيقة. تحافظ هذه الكفاءة على إنتاج جهازك للإيرادات بشكل فعال.


